
切削加工向け 超臨界CO₂発生装置 Pure-Cut|加工速度・工具寿命改善
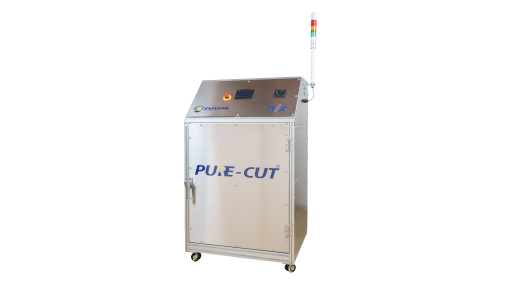
超臨界CO₂発生装置
チタン・インコネルなどの難削材から、鉄・ステンレス等の量産加工まで。切削熱による制約を克服し、高速切削加工・工具寿命・設備稼働率の改善を支援する超臨界CO₂クーラントシステム
切削加工で、こんな課題はありませんか?
■切削熱がネックとなり、加工条件を上げられない
切削熱の影響から加工速度や送り速度を抑えざるを得ず、サイクルタイム短縮や生産能力向上に限界がある。
■工具寿命が短く、工具交換や設備停止が多い
チタン合金や耐熱合金など難削材加工、鉄やステンレスなど量産加工により、工具コストだけでなく交換による設備停止時間も増えている。
■凝着・溶着やバリなどで加工が安定しない
加工条件によって工具への凝着・溶着が発生し、表面状態やバリ、加工の安定性に影響するため、条件調整や仕上げ・バリ取りなどの後工程が必要になる。
■クーラント管理の負担が大きい
水溶性クーラントの補充・濃度管理・廃液処理・設備メンテナンス・洗浄など、日常的な管理作業に手間・コストがかかっている。
■既存設備を活かしながら、新しい加工技術を評価したい
専用機への全面更新ではなく、既存の工作機械への後付けやOEM組込みを含め、現在の設備・工具・加工条件に合わせて新しい冷却・潤滑技術の適用性を検討したい。
Pure-Cutとは|超臨界CO₂を切削点へ届ける新しい冷却・潤滑アプローチ
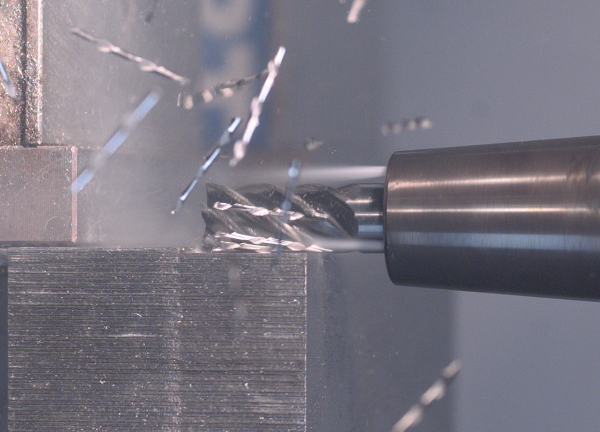
切削では、材料がせん断される際に大きな熱が発生し、切りくずや刃先周辺が高温になります。難削材ではこの熱や摩擦が工具摩耗・凝着/溶着・加工品質の不安定化につながり、加工条件を上げにくい要因になります。
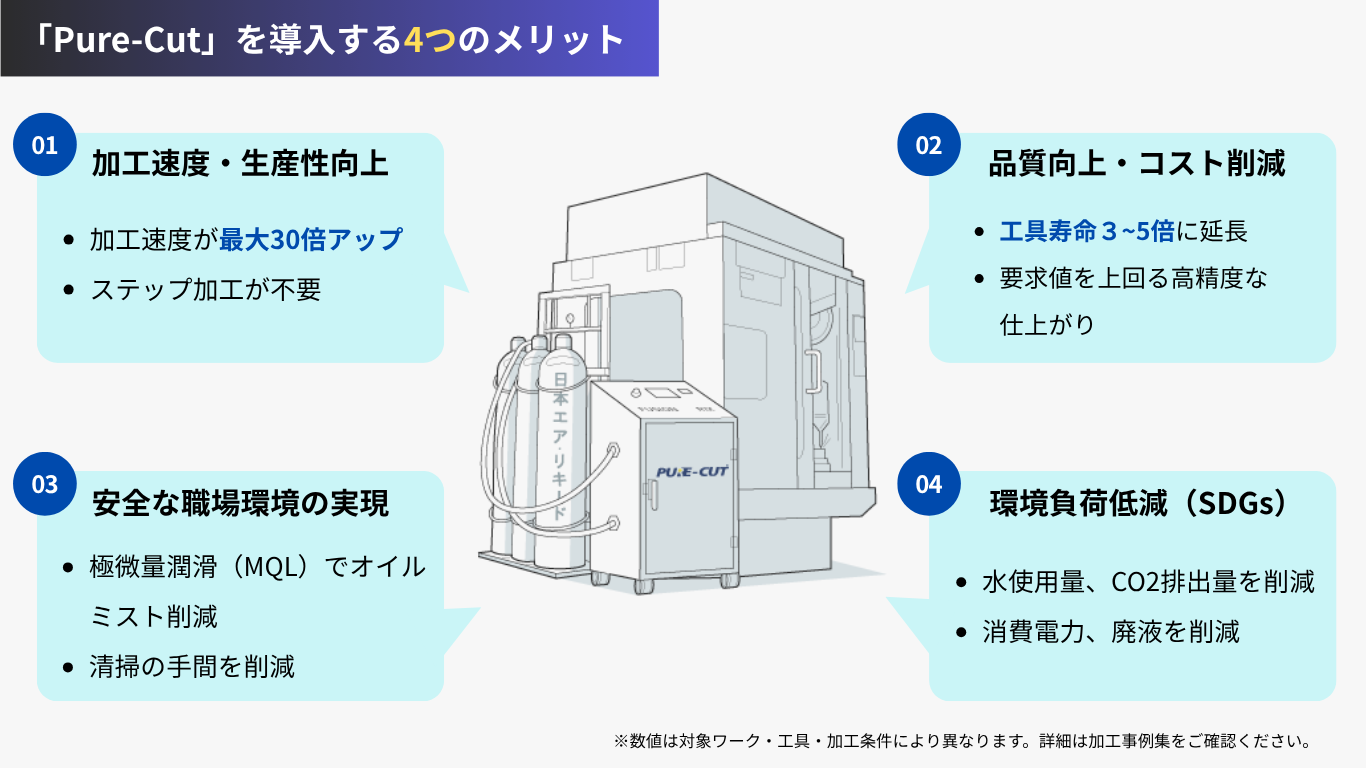
Pure-Cutは、液体CO₂を加圧・温調して超臨界状態に変容させ、極微量潤滑剤を付加させ、加工点へ供給するシステムです。冷却作用と極微量潤滑を組み合わせることで、切削加工における加工速度、工具寿命、加工品質の改善を目指すクーラントシステムです。特に難削材では、大きな成果が期待できます。
用途や要求品質に応じて、潤滑油を使用しないオイルレスドライ加工仕様も選択できます。
【原理など技術面での詳細はこちらよりご覧いただけます】 (雑誌:機械と工具 2026年9月号)
導入によって見直せる6つのポイント
01 高速切削加工|切削熱による加工条件の制約を克服
Pure-Cutの高い冷却能力により、加工点で発生する熱を効率的に除去することで、従来は切削熱が制約となっていた加工でも、より高い切削速度や送りなどの加工条件を検討できる余地が広がります。
材料・工具・加工方法に応じて条件を最適化し、高速加工を行うことで、切りくずと工具の接触時間が短くなり、凝着・溶着の抑制にもつながります。サイクルタイムの短縮や生産能力向上を目指します。
02 工具寿命|工具交換回数と設備停止時間を大幅改善
適切な加工条件のもとで工具摩耗や凝着・溶着を抑えることで、工具寿命の延長を図ります。
高価な工具の使用量削減だけでなく、量産加工における工具交換作業や、それに伴う設備停止時間の削減にもつながります。
03 生産性|既存設備をより有効に活用する
加工時間の短縮に加え、工具交換など加工以外で発生する停止時間を見直すことで、既存設備の稼働時間をより有効に活用できます。
単純な「加工速度」だけではなく、工程全体での生産性向上を検討できます。
04 クーラント管理|日常管理・保全にかかる負担を見直す
水溶性クーラントの補充・濃度管理・廃液処理・設備メンテナンス・洗浄など、クーラントに関連する日常管理を見直すことができます。
加工性能だけでなく、保全作業や管理コストを含めた工程全体で導入効果を評価できます。
05 作業環境・環境負荷|切削油への依存と現場負担を見直す
従来の大量の切削油・クーラントに代わり、超臨界CO₂と極微量の潤滑剤を用いた加工が可能へ。切削油の使用量やオイルミストを抑えることで、作業者が切削油由来のミストなどに接触・曝露する機会の低減が期待でき、作業環境の改善につながります。
06 既存設備・導入性|現在の設備を活かして導入を検討できる
既存工作機械への後付けや、工作機械メーカーでのOEM組込みを含め、現在の設備構成や加工方法に合わせた導入を検討できます。専用機への全面更新ではなく、既存設備を活用しながら、新しい冷却・潤滑技術の適用性を評価できます。
加工事例・実績(従来加工方法との比較)
国内大手メーカー実績
対象材料:Ti-6Al-4Vチタン合金/他難削材
効果1:従来の3~5倍の切削速度向上を達成。
効果2:従来の数倍の工具寿命延長を達成。
過去事例集
対象材料:バナジウム鋼/15-5PHステンレス鋼/Ti-6Al-4Vチタン合金/インコネル625
効果: 工具寿命4倍超
| 材料 | 加工 | 評価項目 | エマルジョン | Pure-Cut | 改善 |
| バナジウム鋼 | 穴あけ | 工具切削長 | 625.6 mm | 4,340.1 mm | 約6.9倍 |
| ステンレス鋼 | 穴あけ | 工具切削長 | 35.10 mm | 140.40 mm | 4倍 |
|
Ti-6Al-4V |
ミーリング |
工具寿命指標 |
3.45 in³ |
13.82 in³ |
約4倍 |
|
インコネル625 |
旋盤 |
完成部品数 |
3個 |
12個 |
4倍 |
※実際の効果は、材料、工具、加工方法、加工条件、工作機械の仕様によって異なります。詳細は加工データ集にご参照ください。
Pure-Cut 切削加工データ集
チタン・インコネル・バナジウム鋼をはじめ、多様な難削材・精密加工へ
適用検討の対象例:
・チタン合金:Ti-6Al-4V(Ti-64)、Ti-5553、その他チタン合金
・耐熱・高Ni系:インコネル、高Ni合金、その他耐熱合金
・鉄鋼系:ステンレス鋼、バナジウム鋼、鋳鉄、鋼系材料
・その他:カーボン系材料など
主な検討業界:航空宇宙、医療、自動車部品、工作機械、その他切削加工など
トータルソリューションでのご提供、テストから導入までワンストップで対応
■ 日本国内の総代理店➡OEM製造
Fusion Coolant System(北米)と密に連携し、CO₂供給製品の国内生産に加え、工作機械・生産設備に関する知見をもとに導入を支援します。
■ トータルソリューションのご提供
装置だけでなく、専用ロータリージョイント、専用工具、CO₂ガスなど周辺構成を含めて提案します。
■ 法規・導入後までワンストップフォロー
高圧ガス保安法を含む国内導入時の確認事項、据付、保守・ガス供給を含めてご対応可能です。
■ 超臨界CO₂の技術ノウハウ
加工方法・設備条件に合わせて、供給方法と適用性を確認します。
■ 加工評価の体制
研究機関との協働により、対象材・工具・加工条件をもとに、テスト・評価の進め方をご相談いただけます。
お客様の声(豊電子工業 様)
高い冷却性能とオイルレス加工への期待
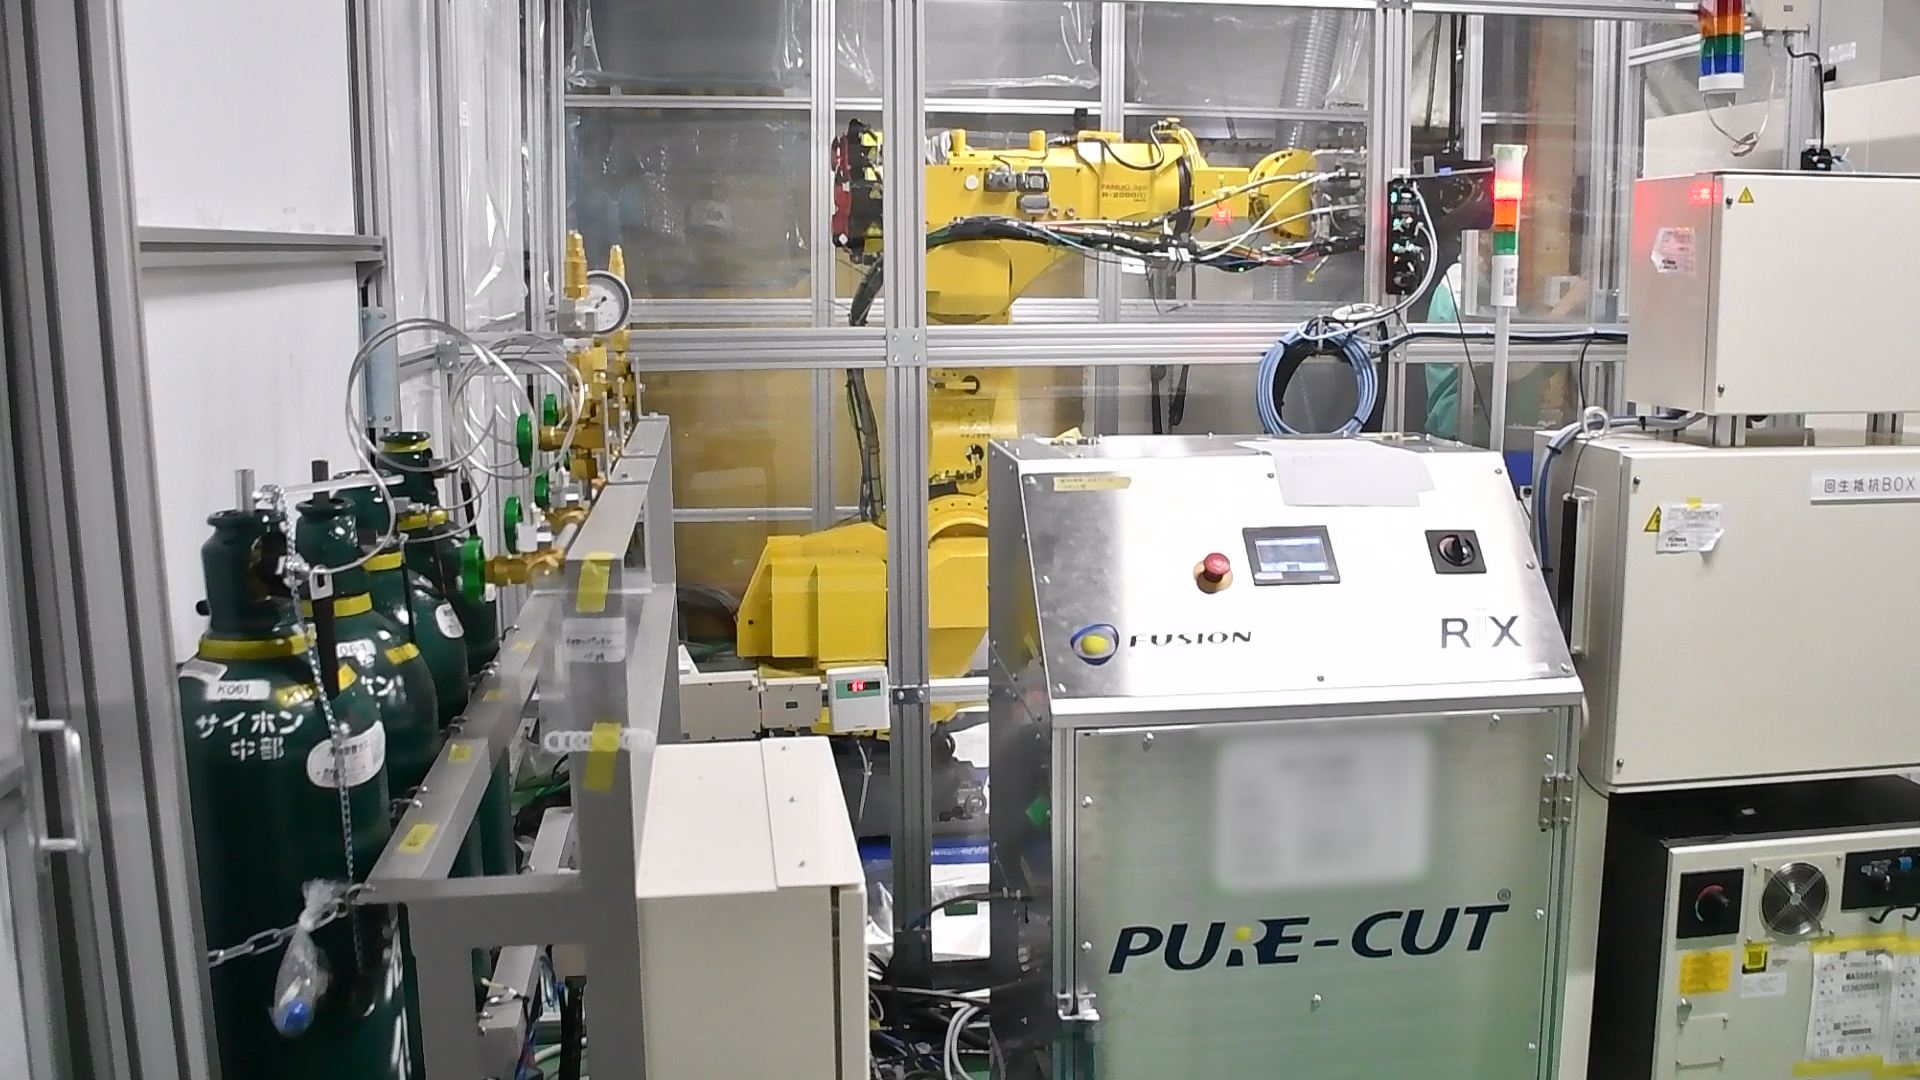
「Pure-Cutは、高い冷却性能に加え、切削油の使用を抑えられる点に魅力を感じています。リックスは海外メーカーとの強い連携を生かし、技術的な質問にも真摯に対応してくれます。設置して終わりではなく、導入後のフォローや改善にも一緒に取り組んでくれる点が非常に心強いです。」
よくあるご質問
Q1. 工具寿命や加工速度はどの程度改善しますか?
A1. 改善幅は材料、工具、加工方法、現行条件によって大きく異なります。海外事例の数値だけで判断せず、可能な範囲で対象ワークの条件を確認して評価することを推奨します。
Q2. チタン以外の難削材、一般金属でも使えますか?
A2. Ti-64やTi-5553などのチタン合金だけでなく、インコネル、高Ni合金、ステンレス鋼、バナジウム鋼なども適用検討対象です。一般金属の加工でも高い成果を実現します。材料と加工方法により個別評価します。
Q3. 既存の工作機械にも後付けできますか?
A3. 可能です。工作機械の仕様、主軸・供給方式、加工方法によって異なりますので、後付けを含めて適用構成を確認します。
Q4. オイルを使用しない加工にも対応できますか?
A4. 可能です。Pure-Cutでは通常、加工性能を重視して微量潤滑を組み合わせた構成を提案しますが、清浄度や油残留を重視する用途では、潤滑油を使用しないオイルレス仕様も選択できます。対象部品、材料、加工方法、要求品質に応じて適切な構成をご提案します。
Q5. 高圧ガス保安法への対応は必要ですか?
A5. 国内導入では設備構成や使用条件に応じた法規確認が必要です。リックスでは導入条件を確認し、必要な対応をご案内します。
評価テストの実施、装置の貸し出しも受付しておりますので、材質・加工方法が分かる範囲で、お気軽にご相談ください。
カタログダウンロード
-
Pure-Cut 製品カタログ
カタログ
-
Pure-Cut 切削加工データ集
カタログ
-
雑誌:機械と工具 2026年9月号 Pure-Cut特集
カタログ
超臨界CO₂発生装置
